

ড্রেজার স্পাড ইনস্টলেশন গাইড: ধাপে ধাপে পদ্ধতি, সহনশীলতা এবং সর্বোত্তম অনুশীলন
যে কোনো প্রজেক্ট ইঞ্জিনিয়ারকে কাটার সাকশন ড্রেজার চালু করার সময় সবচেয়ে চাপের মুহূর্তটির নাম বলতে বলুন, এবং অনেকেই উত্তর দেবেন: প্রথমবার স্পড নামানোর সময় এবং কাটার প্রতিক্রিয়ার বিরুদ্ধে হুলকে অবশ্যই অবস্থান ধরে রাখতে হবে। সেই মুহূর্তে ব্যর্থতা খুব কমই দুর্বল ইস্পাত দ্বারা সৃষ্ট হয়। প্রায়শই, স্পাড সমাবেশটি ভুল ক্লিয়ারেন্স, একটি অফ-সেন্টার কূপ, বা গাইড সমর্থনে অনিয়ন্ত্রিত ওয়েল্ড বিকৃতির সাথে ইনস্টল করা হয়েছিল।
উপসংহারটি প্রথমে আসে: একটি নির্ভরযোগ্য ড্রেজার স্পুড ইনস্টলেশন সারিবদ্ধকরণের সঠিকতা, নিয়ন্ত্রিত ঢালাই, যাচাইকৃত ছাড়পত্র এবং একটি নথিভুক্ত লোড পরীক্ষার উপর নির্ভর করে। মেটেরিয়াল গ্রেড, সিলিন্ডার পাওয়ার এবং হাইড্রোলিক প্লাম্বিং এই চারটি সিদ্ধান্তকে সমর্থন করে, কিন্তু তারা তাদের প্রতিস্থাপন করে না। এই নির্দেশিকাটি প্রস্তুতি, ধাপে ধাপে ইনস্টলেশন পদ্ধতি, গ্রহণযোগ্যতা সহনশীলতা, কমিশনিং পরীক্ষা, এবং যে ভুলগুলি পুনরায় কাজ করে তা কভার করে।
একটি ড্রেজার স্পাড কী করে এবং কেন ইনস্টলেশনের নির্ভুলতা গুরুত্বপূর্ণ
একটি স্পড হল একটি লম্বা উল্লম্ব ইস্পাতের স্তূপ যা একটি কাটার সাকশন ড্রেজারের স্ট্রেনে নোঙর করার জন্য সমুদ্রতটে নামানো হয়। ধনুকটি মুরিং উইঞ্চের উপর দোলানোর সময়, স্পুডটি পিভট হিসাবে কাজ করে যার চারপাশে কাটার মাথাটি উপাদানের মধ্য দিয়ে যায়। বেশিরভাগ ড্রেজার একটি প্রধান কাজের স্পড এবং একটি সহায়ক স্পড ব্যবহার করে; যখন মূল স্পাডটি স্থানান্তরের জন্য উত্তোলন করা হয়, তখন সহায়ক স্পাডটি জাহাজটিকে স্টেশনে ধরে রাখে।
ইনস্টলেশনের নির্ভুলতা গুরুত্বপূর্ণ কারণ স্পুড কাটারটির সম্পূর্ণ পার্শ্ব প্রতিক্রিয়াকে মাটিতে স্থানান্তর করে। একটি ছাড়পত্র যা খুব টাইট জ্যাম; একটি ক্লিয়ারেন্স যা খুব প্রশস্ত তা হুলকে ইয়াও করতে দেয়; একটি কূপ যা উল্লম্বতার বাইরে, স্পাডকে একটি বাঁকানো স্তম্ভের মতো কাজ করতে বাধ্য করে। খালি সমুদ্র পরীক্ষার সময় এই ব্যর্থতার কোনটিই দেখা যায় না। এগুলি উত্পাদন ড্রেজিংয়ের দ্বিতীয় বা তৃতীয় সপ্তাহে উপস্থিত হয়, যখন সেগুলি সংশোধন করা অনেক বেশি ব্যয়বহুল হয়।
- অবস্থানের স্থায়িত্ব: হুল ইয়াও সরাসরি কাটিং প্রস্থের সামঞ্জস্য হ্রাস করে এবং একই মুখ পুনরায় কাটার সময় ব্যয় করে।
- লোড ডিস্ট্রিবিউশন: মিসলাইনড গাইড সাইড লোডকে একটি বুশিং এর উপর কেন্দ্রীভূত করে, যার ফলে স্পুড দেয়ালে দ্রুত পরিধান এবং বাঁকানো চাপ সৃষ্টি হয়।
- রক্ষণাবেক্ষণের খরচ: ছোট প্রান্তিককরণ ত্রুটিগুলি স্থায়ী পরিধানের প্যাটার্নে পরিণত হয় যা স্পুড এবং ওয়েল লাইনারের প্রথম দিকে পুনরায় মেশিনিং করতে বাধ্য করে।
| মাউন্ট ব্যবস্থা | এটা কিভাবে কাজ করে | জন্য সবচেয়ে উপযুক্ত | জটিল ইনস্টলেশন ঝুঁকি |
|---|---|---|---|
| স্পুড ভাল স্থির | স্পাড একটি ঝালাই ইস্পাত কূপ মধ্যে নির্দেশিত; উত্থিত এবং একটি উইঞ্চ দ্বারা নত. | পোর্ট রক্ষণাবেক্ষণ ড্রেজিং, মাঝারি লোড | হুল বেসলাইন আপেক্ষিক উল্লম্বতা |
| হাইড্রোলিক স্পাড উত্তোলন | হাইড্রোলিক সিলিন্ডারগুলি গাইড ফ্রেমের ভিতরে স্পুডকে উত্তোলন করে এবং কম করে; একটি ক্ল্যাম্প এটিকে কাজের গভীরতায় লক করে। | ঘন ঘন spud repositioning এবং শক্ত স্থল | স্পুড অক্ষের সাথে সিলিন্ডার এবং ক্ল্যাম্পের ঘনত্ব |
| স্পাড গাড়ি | একটি গাড়ি স্পডটিকে হুল সেন্টার লাইন বরাবর নিয়ে যায়; ড্রেজার স্পুডের উপর পিভট করে এগিয়ে যায়। | সীমাবদ্ধ চ্যানেল এবং ক্রমাগত উত্পাদন কাট | রেল সারিবদ্ধকরণ এবং লকিং মেকানিজম ফিট-আপ |
প্রাক-ইনস্টলেশন প্রস্তুতি: লিফটের আগে কাজ
প্রস্তুতি নির্ধারণ করে যে ইনস্টলেশন দিনে চলে নাকি সপ্তাহে টেনে নিয়ে যায়। দুটি লক্ষ্য হল রেফারেন্স ডেটাম ঠিক করা এবং নিশ্চিত করা যে হুলের কোন কিছুই স্পুড পাথের সাথে হস্তক্ষেপ করে না।
- যে কোনো স্টিল সরানোর আগে সর্বশেষ অনুমোদিত অঙ্কনের বিপরীতে হুল বেসলাইন এবং সেন্টার-লাইন ডেটাম যাচাই করুন।
- নিশ্চিত করুন যে স্পড ওয়েল, ডেক খোলা, এবং পাম্প রুমের অনুপ্রবেশ পরিকল্পিত স্পড কোণ এবং ব্যাসের সাথে সারিবদ্ধ।
- কূপে তোলার আগে স্পডটি সোজা, পৃষ্ঠের ক্ষতি এবং মাত্রিক নির্ভুলতার জন্য পরীক্ষা করুন।
- ঢালাই যৌথ পৃষ্ঠ প্রস্তুত করুন এবং নতুন গাইড বহন করবে এমন সমস্ত বিদ্যমান সমর্থনগুলিতে সম্পূর্ণ অ-ধ্বংসাত্মক পরীক্ষা করুন।
- উত্তোলন এবং কারচুপির পরিকল্পনা করুন: ক্রেনের ক্ষমতা, হুকের উচ্চতা, কারচুপির কোণ এবং একটি নিরাপদ লে-ডাউন এলাকা।
- হাইড্রোলিক পাওয়ার ইউনিট, পায়ের পাতার মোজাবিশেষ এবং বৈদ্যুতিক ইন্টারলকগুলিকে স্টেজ করুন যাতে তারা যান্ত্রিক ফিট-আপ শুরু হওয়ার আগে প্রস্তুত থাকে।
যদি ইয়ার্ড ক্রু সম্পূর্ণ ড্রেজার লেআউটে নতুন হয়, পর্যালোচনা করা হচ্ছে একটি কাটার স্তন্যপান ড্রেজার উপাদান ভাঙ্গন শুরু করার আগে স্পুড সিস্টেম, সুইং উইঞ্চ এবং কাটার মইয়ের মধ্যে ইন্টারফেস সনাক্ত করতে সাহায্য করে।
ড্রেজার স্পাড ইনস্টলেশন পদ্ধতি, ধাপে ধাপে
নীচের ক্রমটি একটি স্পড কূপে ইনস্টল করা একটি সাধারণ জলবাহীভাবে উত্তোলিত স্পুডকে বর্ণনা করে। সঠিক পদক্ষেপগুলি ক্লাস-অনুমোদিত পদ্ধতি অনুসরণ করে, কিন্তু নিয়ন্ত্রণের পয়েন্ট একই থাকে: ডেটাম বজায় রাখুন, বিকৃতি রোধ করুন এবং প্রতিটি পর্যায়ে ছাড়পত্র যাচাই করুন।
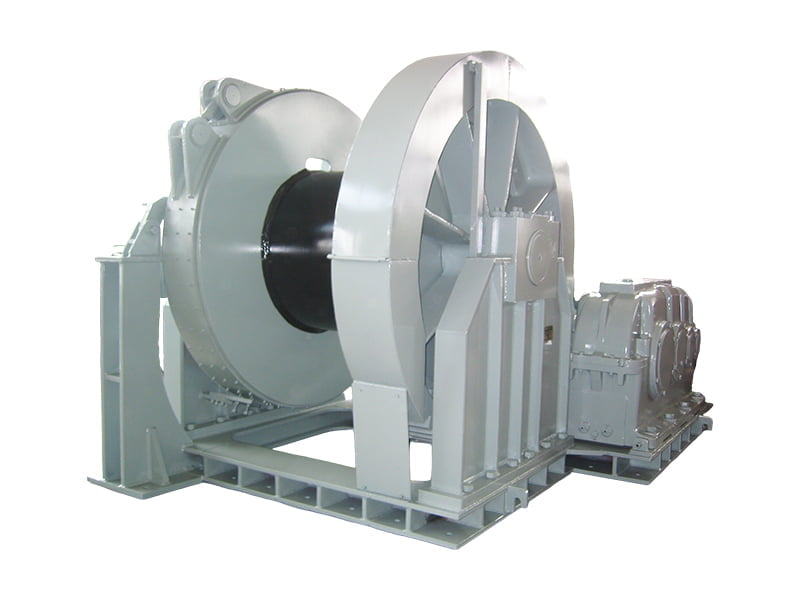
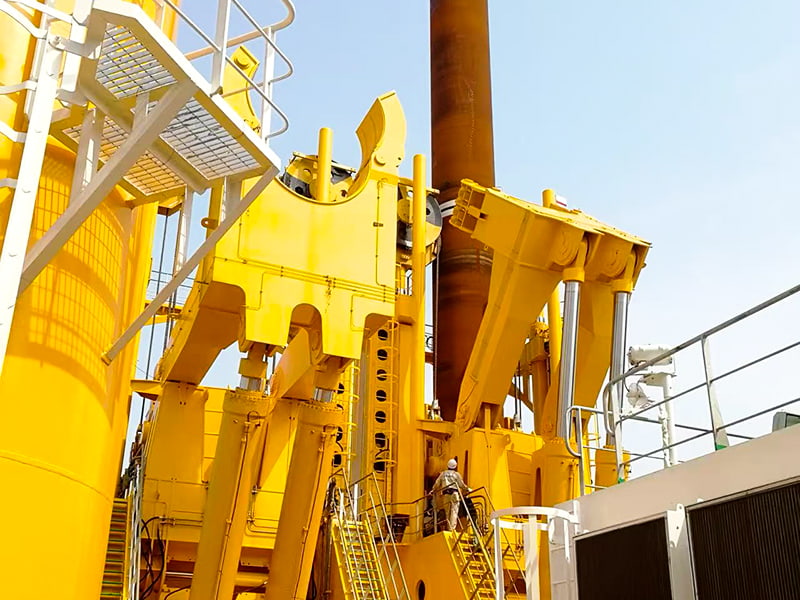 ড্রেজারের জন্য হাইড্রোলিকভাবে উত্তোলিত স্পাড ইনস্টলেশন এই বিভাগটি তার কূপে জলবাহীভাবে উত্তোলিত স্পুডের ধাপে ধাপে ইনস্টলেশন কভার করে, ডেটাম বজায় রাখার উপর জোর দেয়, বিকৃতি রোধ করে এবং পদ্ধতির প্রতিটি পর্যায়ে ছাড়পত্র যাচাই করে। পণ্য দেখুন →
- স্পড গ্রহণ এবং পরিদর্শন. পুরো দৈর্ঘ্য বরাবর ব্যাস পরিমাপ করুন, রোলার বা ডায়াল গেজ দিয়ে সোজাতা পরীক্ষা করুন এবং বুশিং চিহ্নিত করতে পারে এমন কোনো পৃষ্ঠের ত্রুটি রেকর্ড করুন।
- হুল বেসলাইন এবং কেন্দ্র-বিমানের বিপরীতে ভাল কেন্দ্র রেখা যাচাই করুন। ফিলার ব্লক সহ একটি লেজার ট্র্যাকার বা পিয়ানো তার ব্যবহার করুন; আঁকা ডেক গ্রিড উপর নির্ভর করবেন না.
- গাইড বুশিংগুলি ফিট করুন এবং কূপের উপরে এবং নীচে ঘনত্ব পরীক্ষা করুন। ঢালাইয়ের পরে চূড়ান্ত সমন্বয়ের জন্য যথেষ্ট শিম ভাতা ছেড়ে দিন।
- বিকৃতি নিয়ন্ত্রণের জন্য একটি ভারসাম্যপূর্ণ ক্রমানুসারে গাইডটিকে সমর্থন করে ঢালাই করুন। NDT সঞ্চালন করুন এবং কাঠামো ঠান্ডা হওয়ার পরে বুশিং অবস্থানগুলি পুনরায় পরীক্ষা করুন।
- গাইডের জন্য ব্যবহৃত একই অক্ষের সাথে সারিবদ্ধ তার কেন্দ্র রেখা সহ উত্তোলন সিলিন্ডার বা উইঞ্চ বন্ধনী মাউন্ট করুন; প্রথমে শিম এবং ট্যাক, তারপর চূড়ান্ত প্রান্তিককরণের পরে ঢালাই।
- কূপের মধ্যে দিয়ে স্পাডটি ইনস্টল করুন এবং কোনও শক্তি প্রয়োগ করার আগে এটিকে একবার বা দুবার পুরো স্ট্রোকের জন্য হাত দিয়ে নামিয়ে দিন যাতে বাঁধন অনুভব করা যায়।
- হাইড্রোলিক সার্কিটটি সংযুক্ত করুন, বাতাসে রক্তপাত করুন এবং সীমা সুইচ এবং ইন্টারলক পরীক্ষা করুন যা অতিরিক্ত উত্তোলন এবং আনক্ল্যাম্পড আন্দোলন প্রতিরোধ করে।
- বিল্ট হিসাবে পরিমাপ রেকর্ড করুন: ভাল উল্লম্বতা, বুশিং ক্লিয়ারেন্স, সিলিন্ডার অক্ষ বিচ্যুতি এবং স্পুড স্ট্রোকের দৈর্ঘ্য। এগুলি জাহাজের রক্ষণাবেক্ষণ ফাইলের সাথে সংরক্ষণ করুন।
প্রান্তিককরণ সহনশীলতা এবং গ্রহণযোগ্যতার মানদণ্ড
নীচের মানগুলি হল 400-800 মিমি ব্যাস পরিসরে একটি মাঝারি আকারের কাটার সাকশন ড্রেজার স্পুডের জন্য সাধারণ বানোয়াট গ্রহণযোগ্যতা স্তর। এগুলি পরিকল্পনার জন্য উপযোগী এবং কাজ শুরু করার আগে অবশ্যই ক্লাস-অনুমোদিত অঙ্কনের বিরুদ্ধে যাচাই করা উচিত।
| আইটেম চেক করুন | সাধারণ গ্রহণযোগ্যতা | কেন এটা গুরুত্বপূর্ণ |
|---|---|---|
| হুল বেসলাইনের সাপেক্ষে কেন্দ্র রেখা | মোট কূপের দৈর্ঘ্যের উপর ±2 মিমি | স্পুডকে উত্তোলনকারী উইঞ্চ বা সিলিন্ডার লাইনের সমান্তরাল রাখে |
| স্পুড ওডিতে বুশিং ক্লিয়ারেন্স গাইড করুন | 3-6 মিমি মোট ব্যাসমেট্রাল ক্লিয়ারেন্স | সাইড-লোড নিয়ন্ত্রণ না হারিয়ে বাঁধাই প্রতিরোধ করে |
| হাইড্রোলিক ক্ল্যাম্প বা ধারককেন্দ্রিকতা | গাইড কেন্দ্রের 0.5 মিমি মধ্যে | অসম সিলিন্ডার লোড এবং অকাল সীল পরিধান এড়ায় |
| গাইড সমর্থনে ঝালাই বিকৃতি | সব ফিনিস মেশিনিং পরে 1 মিমি মধ্যে | ফিট-আপের সময় অ্যালাইনমেন্ট সেট রক্ষা করে |
| ঢোকানোর আগে স্পুড সোজা | স্পুড দৈর্ঘ্যের ≤1/1000 | অপারেশন চলাকালীন প্ররোচিত নমন এবং কম্পন প্রতিরোধ করে |
লোড টেস্টিং এবং কমিশনিং চেক
সিস্টেমটি নিয়ন্ত্রিত লোডের অধীনে পরিচালিত না হওয়া পর্যন্ত একটি ইনস্টলেশন সম্পূর্ণ হয় না। স্ট্যান্ডার্ড কমিশনিং সিকোয়েন্স চাপ, ফাংশন, হোল্ডিং এবং পেনিট্রেশন কভার করে।
- চাপ পরীক্ষা: হাইড্রোলিক উত্তোলন এবং ক্ল্যাম্পিং সার্কিটগুলিকে ডিজাইনের কাজের চাপের 1.25 গুণ চাপ দিন এবং 15 মিনিট ধরে রাখুন; সমস্ত flanges এবং welds পরিদর্শন.
- ফাংশন পরীক্ষা: স্বাভাবিক অপারেটিং গতিতে লোড ছাড়াই স্পডটিকে তিনটি পূর্ণ চক্র কম করুন এবং বাড়ান; মসৃণ গতি এবং সঠিক সীমা-সুইচ ট্রিপিং নিশ্চিত করুন।
- হোল্ডিং পরীক্ষা: নকশা চাপে বাতা নিযুক্ত করুন এবং 30 মিনিট ধরে রাখুন; ডেক স্তরে কোনো উল্লম্ব প্রবাহ পরিমাপ. 5 মিমি এর বেশি সাধারণত একটি ফুটো হোল্ডিং ভালভ বা একটি আন্ডারসাইজ ক্ল্যাম্পিং এলাকা নির্দেশ করে।
- অনুপ্রবেশ পরীক্ষা: যেখানে ডক এবং সমুদ্রতলের অবস্থা অনুমতি দেয়, সেখানে ভেসেল ব্যালাস্ট দিয়ে স্পুডটি নীচে চাপুন যাতে এটি নত না হয়ে পরিকল্পিত অনুপ্রবেশে পৌঁছেছে কিনা তা যাচাই করতে।
পরীক্ষার পরে, গাইড পৃষ্ঠতলগুলি পরিদর্শন করুন, নোঙ্গর বোল্টগুলিকে তাদের নথিভুক্ত টর্কের সাথে পুনরায় শক্ত করুন এবং ইনস্টলেশন ক্লিয়ারেন্সগুলি পুনরায় পরিমাপ করুন৷ 1 মিমি-এর চেয়ে বড় পরিবর্তন মানে কাঠামোটি স্থির হয়ে গেছে, এবং ড্রেজারটি ইয়ার্ড ছেড়ে যাওয়ার আগে কারণটি তদন্ত করা উচিত।
সাধারণ স্পাড ইনস্টলেশনের ভুল এবং কীভাবে সেগুলি এড়ানো যায়
বেশিরভাগ পুনর্ব্যবহার ক্ষেত্রে একই পাঁচটি সমস্যা দিয়ে শুরু হয়। অ্যাঙ্কর বোল্টগুলি লোড করার আগে এই তালিকাটিকে একটি দ্রুত অডিট চেকলিস্ট হিসাবে বিবেচনা করুন।
- আঁকা লাইন বিশ্বাস করা: ডেক মার্কিং কাটিং এবং ট্যাকিং সময় পরিবর্তন. সর্বদা প্রত্যয়িত হুল ডেটাম থেকে কেন্দ্র লাইনটি পুনরায় স্থাপন করুন।
- ওয়েল্ডিং গাইড শুধুমাত্র এক দিক থেকে সমর্থন করে: তাপ ইনপুট কূপটিকে উল্লম্বতা থেকে বের করে দেয়। ঢালাই ক্রম পরিবর্তন করা এবং একটি নিরোধক প্লেট ব্যবহার করা কাঠামোকে স্থিতিশীল রাখে।
- ক্যালিব্রেটেড টর্ক ফ্যাক্টর ছাড়া ক্ল্যাম্প বোল্ট শক্ত করা: বোল্টের তৈলাক্তকরণ নিয়ন্ত্রণ করা না হলে ক্ল্যাম্প বল 30% এর বেশি পরিবর্তিত হতে পারে। ঘর্ষণ ফ্যাক্টর রেকর্ড করুন এবং সমস্ত বোল্টের জন্য একই লুব্রিকেন্ট ব্যবহার করুন।
- তার নকশা কেন্দ্র থেকে উত্তোলন সিলিন্ডারের কারচুপি করা: পিস্টন রডের পাশের লোডগুলি সিল পরিধানকে ত্বরান্বিত করে। সিলিন্ডার রড এবং স্পুড অক্ষ অবশ্যই 0.5 মিমি এর মধ্যে সমান্তরাল হতে হবে।
- তৈরি করা পরিমাপ এড়িয়ে যাওয়া: বেসলাইন নম্বর ব্যতীত, কেউ পরে প্রমাণ করতে পারবে না যে পরিধান স্বাভাবিক নাকি ভুলভাবে পরিমাপ করা হয়েছে।
- গাইড মিসলাইনমেন্ট 38%
- ঢালাই বিকৃতি 27%
- ক্ল্যাম্প বল্ট প্রিলোড ত্রুটি 18%
- বুশিং ক্লিয়ারেন্স ত্রুটি 12%
- অন্যান্য 5%
কমিশনিংয়ের সময় পাওয়া স্পুড ইনস্টলেশন ত্রুটিগুলির উদাহরণমূলক বিতরণ।
ইনস্টলেশন পরে রক্ষণাবেক্ষণ
একটি ভালভাবে ইনস্টল করা স্পুড সিস্টেম শুধুমাত্র তখনই নির্ভরযোগ্য থাকে যদি পরিধানের উপাদানগুলি পর্যবেক্ষণ করা হয়। নিচের সময়সূচীটি ক্রমাগত উৎপাদনের জন্য একটি ব্যবহারিক ন্যূনতম।
- সাপ্তাহিক: কন্টাক্ট জোনে ক্ল্যাম্প প্যাড, গাইড সারফেস এবং স্পুড সারফেস ভিজ্যুলি চেক করুন; OEM ব্যবধান প্রতি রিগ্রীস।
- মাসিক: হাইড্রোলিক অয়েল লেভেল, ফিল্টার ইন্ডিকেটর এবং অ্যাকিউমুলেটর প্রি-চার্জ চেক করুন।
- প্রতি 500 অপারেটিং ঘন্টা: ক্ল্যাম্প বোল্ট টর্ক এবং গাইড ক্লিয়ারেন্স পুনরায় পরীক্ষা করুন; কোনো পরিধান পরিমাপ রেকর্ড.
- প্রতি 1,500 অপারেটিং ঘন্টা বা বার্ষিক: ভাল-টু-হুল ওয়েল্ডগুলিতে এনডিটি সম্পাদন করুন, বাঁকানো এবং পিটিং করার জন্য স্পুড পরিদর্শন করুন এবং পরিধান অঞ্চলে দেয়ালের বেধ পরিমাপ করুন।
একটি ডায়াগনস্টিক টিপ: যদি ক্ল্যাম্প নিযুক্ত থাকা সত্ত্বেও স্পুড ধীরে ধীরে নেমে আসে, তাহলে গাইডকে দোষারোপ করার আগে হাইড্রোলিক লক সার্কিটটি পরীক্ষা করে দেখুন। একটি ফুটো চেক ভালভ একটি জীর্ণ বুশিং হিসাবে একই উপসর্গ কারণ, কিন্তু একটি খুব ভিন্ন মেরামত খরচ সঙ্গে.
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি ড্রেজার স্পাড ইনস্টলেশন কতক্ষণ সময় নেয়?
একটি ভালভাবে প্রস্তুত ইয়ার্ডের জন্য, একটি একক স্পাড সিস্টেমের ফিট-আপ, ঢালাই এবং চালু করতে সাধারণত 7 থেকে 14 কার্যদিবস লাগে, কূপের ইস্পাত তৈরি বাদ দিয়ে। একটি স্পুড ক্যারেজ বা একটি সম্পূর্ণ হাইড্রোলিক হোস্ট যোগ করা হলে সময়সূচী তিন থেকে পাঁচ দিন বৃদ্ধি পায়।
স্পুড ইনস্টলেশনের সবচেয়ে গুরুত্বপূর্ণ সহনশীলতা কী?
গাইড বুশিং এবং উত্তোলন কেন্দ্র লাইনের মধ্যে ঘনত্ব। গুল্মগুলি ঘনীভূত না হলে, প্রতিবার ক্ল্যাম্প রিলিজ করার সময় স্পডটি তার গাইডে বাঁকে যায়, যা ক্লান্তি এবং অসম পরিধানের দিকে পরিচালিত করে।
কেন স্পুড বাঁধে বা নামিয়ে লাফ দেয়?
সাধারণ কারণগুলি হল গাইডের বিভ্রান্তি, একটি বাঁকানো স্পুড, বা কূপে আটকে থাকা ধ্বংসাবশেষ। হাইড্রোলিক বাইন্ডিং কম গতিতে ঝাঁকুনি গতি হিসাবে প্রদর্শিত হয়, যখন যান্ত্রিক বাঁধাই প্রতিটি চক্রে একই অবস্থানে উপস্থিত হয়। 100 মিমি বৃদ্ধিতে স্পুডটি কম করুন এবং বাড়ান; যদি এটি একই উচ্চতায় বারবার থামে, সমস্যাটি যান্ত্রিক।
একটি স্পুড সিস্টেম কি একটি বিদ্যমান কাটার সাকশন ড্রেজারে রিট্রোফিট করা যেতে পারে?
হ্যাঁ। মিড-লাইফ রিফিট করার সময় কাটার সাকশন ড্রেজারদের উচ্চ-ক্ষমতার স্পুড সিস্টেম পাওয়া সাধারণ ব্যাপার। রেট্রোফিটের জন্য একই অ্যালাইনমেন্ট জরিপ প্রয়োজন, প্লাস নতুন সাপোর্ট পয়েন্টে হুলের কাঠামোগত চেক। যে ড্রেজারগুলি শক্ত কাদামাটিতে দীর্ঘ সময় ধরে কাজ করে তারা একটি ক্ল্যাম্প সহ একটি হাইড্রোলিক স্পুড সিস্টেম থেকে সবচেয়ে বেশি উপকৃত হয়।
এটি অনুশীলনে রাখুন
স্পাড ইনস্টলেশন প্রতিভার চেয়ে শৃঙ্খলাকে বেশি পুরস্কৃত করে। ঢালাই তাপ ভারসাম্য বজায় রাখুন, ডেটাম রক্ষা করুন, রেকর্ড করা পরিমাপের সাথে প্রতিটি ছাড়পত্র যাচাই করুন এবং জাহাজটি জলে পৌঁছানোর আগে জলবাহী চাপের অধীনে সিস্টেমটি পরীক্ষা করুন। এই অভ্যাসগুলি প্রথম উত্পাদন কাটা থেকে বেশিরভাগ অনিশ্চয়তাকে সরিয়ে দেয়।
আপনার যদি আপনার জাহাজের জন্য উপযোগী ইনস্টলেশন চেকলিস্টের প্রয়োজন হয়, অথবা গাইড, ক্ল্যাম্প এবং হাইড্রোলিক হোস্ট সহ আপনার আঁকার জন্য তৈরি একটি সম্পূর্ণ স্পুড অ্যাসেম্বলির প্রয়োজন হয়, তাহলে মূল মাত্রাগুলি—স্পুডের ব্যাস, কূপের দৈর্ঘ্য এবং অপারেটিং জলের গভীরতা—এর মাধ্যমে আমাদের ইঞ্জিনিয়ারিং টিমকে পাঠান যোগাযোগ পৃষ্ঠা . আমরা স্পড ইনস্টলেশন ইউনিট এবং মেটিং ড্রেজার উপাদান তৈরি করি যা স্টেশনে কাটার সাকশন ড্রেজার রাখে।
-
ড্রেজিং ইকুইপমেন্ট ডিজাইনের উপর পরিবেশগত প্রবিধানের প্রভাব ব্যাখ্যা করা হয়েছে
-
-
 ড্রেজার হপার দরজার ধরন: নীচের দরজা, শঙ্কুযুক্ত ভালভ এবং স্প্লিট-হুল ডিসচার্জ
-
 ড্রেজার গ্যান্ট্রি ফাংশন এবং ডিজাইন: একটি TSHD ড্র্যাগ আর্মে লোড পাথ ব্যাখ্যা করা হয়েছে
-
 ড্রেজার ব্রিজ পুলি ব্লক রক্ষণাবেক্ষণ: পরিধান সীমা, গ্রীসিং এবং সময়সূচী
-
 পাইপ তৈরির জন্য কোল্ড বেন্ডিং মেশিন: শিপইয়ার্ডের জন্য ক্রেতার গাইড
কপিরাইট 2025 Taizhou Sanyang Heavy Machinery Co., Ltd. সর্বস্বত্ব সংরক্ষিত অ-মানক ভারী যন্ত্রপাতি পণ্য প্রস্তুতকারক
উপরে ফিরে যান