

পাইপ তৈরির জন্য কোল্ড বেন্ডিং মেশিন: শিপইয়ার্ডের জন্য ক্রেতার গাইড
একটি DN300 কার্বন ইস্পাত পাইপ 9 শতাংশ ডিম্বাকৃতি গেজ রিডিং সহ একটি পরিষ্কার 45 ডিগ্রিতে বেন্ডার থেকে বেরিয়ে আসে। ASME B31.3 নামমাত্র ব্যাসের 8 শতাংশে একটি বাঁকের উপর ডিম্বাকৃতি ক্যাপ করে, তাই ওয়েল্ডারের কাছে পৌঁছানোর আগেই স্পুলটি স্ক্র্যাপ হয়ে যায়। মেশিনে কিছু ভুল ছিল না। সেটআপটি ভুল ছিল এবং মেশিনটি অর্ডার করার অনেক আগেই সেটআপের সিদ্ধান্ত নেওয়া হয়৷
সাবধানে কেনাকাটা করার জন্য এটি পুরো যুক্তি। পাইপ তৈরির জন্য একটি কোল্ড বেন্ডিং মেশিন এর স্পেসিফিকেশন শীটে সবচেয়ে বড় কোণ দ্বারা বিচার করা হয় না, তবে এটি কতটা বারবার এমন বাঁক তৈরি করে যা হাইড্রলিক্স প্রকাশের পরেও পরিদর্শন করে। ব্যবহারিক উত্তর: বাইরের ব্যাস, প্রাচীরের বেধ এবং ন্যূনতম বাঁক ব্যাসার্ধে মেশিনের আকার করুন, একটি ম্যান্ড্রেল সিস্টেমের উপর জোর দিন এবং আপনার চালানো সঠিক পাইপ গ্রেডে একটি নথিভুক্ত ট্রায়াল বাঁক প্রয়োজন। বাকি সবকিছুই বিশদ, এবং বিশদটি হল যেখানে অর্থ সংরক্ষণ করা হয়।
কোল্ড বেন্ডিং মেশিন আসলে কী করে
ঠান্ডা নমন পরিবেষ্টিত তাপমাত্রায় পাইপ গঠন করে। টর্চ নেই, ইন্ডাকশন কয়েল নেই, চুল্লি নেই। পাইপ তৈরিতে প্রভাবশালী পদ্ধতি হল রোটারি ড্র বাঁকানো: একটি হাইড্রোলিক সিলিন্ডার একটি বেন্ড ডাই ঘোরায় যখন একটি ক্ল্যাম্প ডাই পাইপের অগ্রভাগের প্রান্ত ধরে রাখে, একটি চাপ ডাই ট্র্যালিংকে সমর্থন করে এবং ক্রস সেকশনটি গোলাকার রাখতে বোরের ভিতরে একটি ম্যান্ড্রেল বসে।
তিনটি বাহিনীকে একসাথে সহযোগিতা করতে হবে:
- ক্ল্যাম্পিং বল অগ্রণী প্রান্তে, যা ডাই ঘোরার সাথে সাথে পাইপ পিছলে যাওয়া বন্ধ করে।
- নমন মুহূর্ত ডাই এর মাধ্যমে প্রয়োগ করা হয়, যা কোণ এবং ব্যাসার্ধ সেট করে।
- অভ্যন্তরীণ সমর্থন ম্যান্ড্রেল থেকে, যা বাঁকের ভিতরের অংশ কুঁচকে যাওয়া এবং বাইরের অংশ ভেঙে যাওয়া বন্ধ করে।
ভারসাম্য ভুল হয়ে গেলে এবং আপনি ক্লাসিক ত্রুটিগুলি পাবেন: আর্কের বাইরের দিকে প্রাচীর পাতলা হয়ে যাওয়া, ভিতরে কুঁচকে যাওয়া এবং মোড়ের মাধ্যমে ডিম্বাকৃতি। প্রেস-স্টাইলের বেন্ডার একটি নির্দিষ্ট ফর্মের বিরুদ্ধে পাইপ পুশ করে। তারা কাঠামোগত বিভাগে দ্রুত, কিন্তু ফাঁপা পাইপ সেই জ্যামিতির অধীনে খুব সহজেই চূর্ণ করে। ফ্যাব্রিকেশন কাজের জন্য, রোটারি ড্র হল সেই প্রক্রিয়া যা গুরুত্বপূর্ণ।
আপনি উদ্ধৃতি তুলনা করার আগে অন্তর্নিহিত মেকানিক্স বোঝার যোগ্য, এবং এই সরল-ভাষা ওভারভিউ একটি ঠান্ডা নমন মেশিন কিভাবে কাজ করে বিপণন চকচকে ছাড়া মৌলিক কভার.
কেন দোকান গরম বাঁক উপর ঠান্ডা বাঁক চয়ন
বেশিরভাগ শিপইয়ার্ড পাইপিং এবং মোটামুটি DN600 পর্যন্ত প্রসেস পাইপের জন্য, ঠাণ্ডা বাঁক গরম নমনের তুলনায় সস্তা, দ্রুত এবং আরও সামঞ্জস্যপূর্ণ, যদি মেশিন এবং টুলিং কাজের সাথে মিলে যায়। এর কারণ এই নয় যে তাপ সহজাতভাবে খারাপ। এটি হল যে তাপ পদক্ষেপগুলি যোগ করে: গরম করা, তাপমাত্রা নিয়ন্ত্রণ, নিয়ন্ত্রিত শীতলকরণ এবং কখনও কখনও বৈশিষ্ট্য পুনরুদ্ধার করার জন্য পোস্ট-বেন্ড তাপ চিকিত্সা।
ঠান্ডা নমন এটি সব এড়িয়ে যায়. ঢালাইয়ের আগে পিষে ফেলার কোনো স্কেল নেই, যোগ্যতা অর্জনের জন্য কোনো তাপ-আক্রান্ত অঞ্চল নেই, এবং অসম শীতল থেকে কোনো বিকৃতি নেই। আপনি যা পান তা হল স্ট্রেন হার্ডনিং, যা বাঁকে কিছুটা ফলন শক্তি বাড়ায় এবং নমনীয়তা কমায়। এটি বেশিরভাগ ক্ষেত্রে গ্রহণযোগ্য, তবে এটি পাতলা-প্রাচীর বা নিম্ন-তাপমাত্রার পরিষেবার জন্য হিসাব করতে হবে।
| ফ্যাক্টর | ঠান্ডা নমন | গরম নমন |
|---|---|---|
| তাপমাত্রা গঠন | পরিবেষ্টিত, কোন ইচ্ছাকৃত গরম | সাধারণত 850 থেকে 950 সে |
| মূল ধাতু উপর প্রভাব | স্ট্রেন শক্ত হওয়া, তাপ-আক্রান্ত অঞ্চল নেই | Microstructure পরিবর্তন, তাপ চিকিত্সা প্রয়োজন হতে পারে |
| পৃষ্ঠের অবস্থা | পরিষ্কার, ঢালাই প্রস্তুত | স্কেল এবং অক্সাইড স্তর অপসারণ |
| পুনরাবৃত্তিযোগ্যতা | সিএনসি এবং স্প্রিংব্যাক ক্ষতিপূরণ সহ উচ্চ | অসম গরম করার জন্য আরও সংবেদনশীল |
| সাধারণ ব্যবহার | দোকানের পাইপ স্পুল, শিপইয়ার্ড পাইপিং, ছোট থেকে মাঝারি বোর | খুব পুরু প্রাচীর, খুব টাইট ব্যাসার্ধ, বড় ব্যাস |
মেশিন সাইজিং: ব্যাস, প্রাচীর বেধ এবং সহনশীলতা
একটি মেশিন আপনার দোকানের সাথে মানানসই কিনা তা তিনটি সংখ্যা নির্ধারণ করে: সর্বাধিক বাইরের ব্যাস, সেই ব্যাসে সর্বাধিক প্রাচীরের বেধ এবং সর্বনিম্ন বাঁক ব্যাসার্ধ। একটি উদ্ধৃতিতে তিনটির মধ্যে যেকোনো একটি অস্পষ্ট হলে, সেই উদ্ধৃতিটি অন্য কোনোটির সাথে তুলনা করা যাবে না।
বাঁক ব্যাসার্ধ পাইপ ব্যাস উদ্ধৃত করা হয়
একটি DN200 পাইপের একটি 3D বাঁকের কেন্দ্ররেখার ব্যাসার্ধ 600 মিমি। তিন ব্যাস মোটামুটি ঘূর্ণমান ড্র বাঁক জন্য ব্যবহারিক মেঝে. ভলিউম কাজের জন্য পাঁচটি ব্যাস আরামদায়ক, এবং 10D ঊর্ধ্বমুখী যেকোনো কিছু গঠন করা সহজ এবং সমর্থন করা সহজ। আঁটসাঁট বাঁক যেখানে ম্যান্ড্রেল, ওয়াইপার মারা যায় এবং অতিরিক্ত টনেজ সবই অনিবার্য হয়ে ওঠে।
দেয়ালের বেধ এবং ব্যাস থেকে বেধের অনুপাত
বাইরের ব্যাসের সাথে দেয়ালের বেধের অনুপাত হল অসুবিধার একক সেরা পূর্বাভাস। নিম্ন অনুপাত, যার অর্থ ব্যাসের তুলনায় মোটা প্রাচীর, পরিষ্কারভাবে গঠন করে এবং খুব কমই বিস্তৃত টুলিংয়ের প্রয়োজন হয়। উচ্চ অনুপাত মানে পাতলা প্রাচীর, এবং পাতলা প্রাচীর যেখানে কুঁচকানো এবং পতন শুরু হয়। অনেক দোকান ব্যবহার করার নিয়ম: প্রায় 20:1 এর নিচে একটি প্লাগ ম্যান্ড্রেল প্রায়শই যথেষ্ট, তার উপরে একটি বল ম্যান্ড্রেল নিরাপদ পছন্দ হয়ে ওঠে এবং মোটামুটি 50:1 এর উপরে আপনি মোটামুটি আদৌ অর্জনযোগ্য কিনা সে সম্পর্কে কঠিন প্রশ্ন জিজ্ঞাসা করা উচিত।
ক্রয় আদেশে লিখতে দুটি সহনশীলতা
- ওভালিটি। ASME B31.3 একটি বাঁকের যেকোনো ক্রস অংশে সর্বাধিক এবং সর্বনিম্ন ব্যাসের মধ্যে পার্থক্যকে নামমাত্র ব্যাসের 8 শতাংশে সীমাবদ্ধ করে।
- Extrados উপর প্রাচীর thinning. মোড়ের বাইরের সমাপ্ত প্রাচীর বেধ এখনও নকশা চাপের জন্য প্রয়োজনীয় ন্যূনতম পূরণ করতে হবে।
স্প্রিংব্যাক একই কথোপকথনের অন্তর্গত। কার্বন ইস্পাত সাধারণত লোড রিলিজের পরে 2 থেকে 5 ডিগ্রী ফিরে আসে এবং ব্যাসার্ধ এবং ফলন শক্তির সাথে পরিমাণ বৃদ্ধি পায়। একটি নিয়ন্ত্রণ ব্যবস্থা যা স্প্রিংব্যাকের জন্য স্বয়ংক্রিয়ভাবে ক্ষতিপূরণ দেয় তা পুনরাবৃত্তি উৎপাদনে বিলাসিতা নয়; এটি একটি সেটিং এবং একটি সেটিং প্লাস ধ্রুবক সামঞ্জস্যের মধ্যে পার্থক্য।
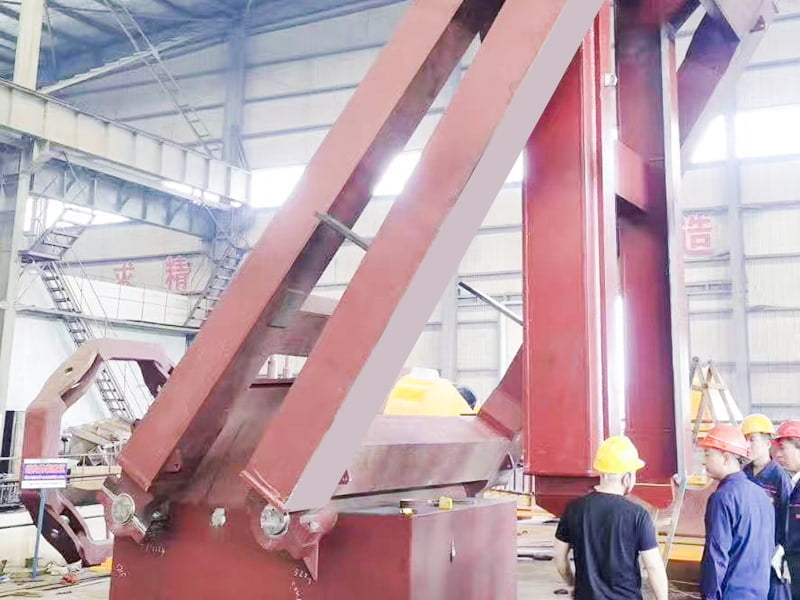
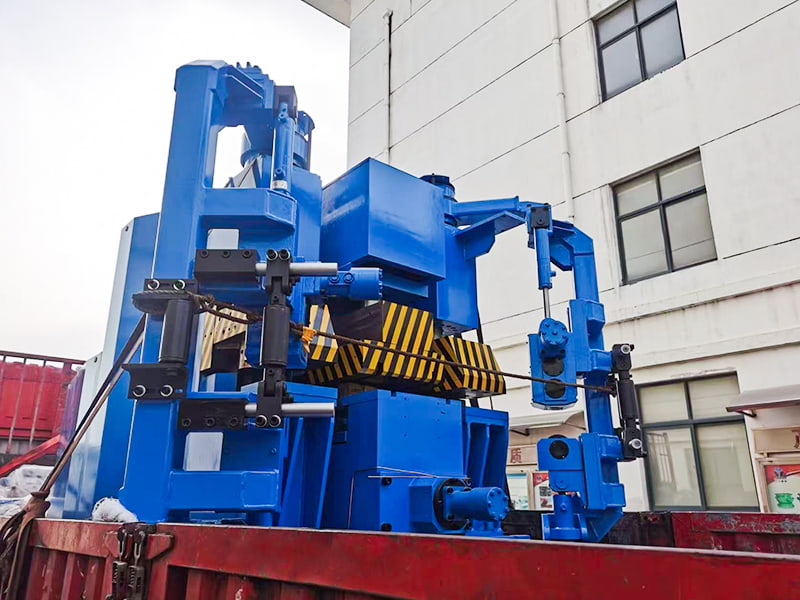 কোল্ড বেন্ডিং মেশিন পণ্যের সিরিজ: 400T, 600T, 700T, ইত্যাদি। একটি কোল্ড-বেন্ডিং মেশিন স্টিল প্লেটকে বিভিন্ন জটিল হুল সারফেস তৈরি করতে একটি ঠান্ডা গঠন প্রক্রিয়া ব্যবহার করে। প্রধান হিসেবে... পণ্য দেখুন →
পাইপ গ্রেড: কি পরিষ্কারভাবে বাঁক এবং কি ফিরে যুদ্ধ
কার্বন ইস্পাত সহজ কেস. A106 গ্রেড B, A53 এবং API 5L গ্রেড X70 পর্যন্ত সমস্ত ঠান্ডা বাঁক অনুমানযোগ্যভাবে একটি মিলিত ডাই সেট এবং একটি ম্যান্ড্রেল সহ। স্প্রিংব্যাক বিনয়ী থাকে এবং প্রক্রিয়াটি ভালভাবে বোঝা যায়।
Austenitic স্টেইনলেস একটি ভিন্ন কথোপকথন. 304 এবং 316 গ্রেডগুলি বিকৃত হওয়ার সাথে সাথে শক্ত হয়ে কাজ করে, তাই উপাদানটি বাঁকটিকে আপনি যতই এগিয়ে দেন ততই প্রতিরোধ করে। টুলিংকে পালিশ করতে হয়, ব্যাসার্ধ সাধারণত খোলা হয় এবং কার্বন স্টিলের তুলনায় স্প্রিংব্যাক লক্ষণীয়ভাবে আরোহণ করে। ডুপ্লেক্স এবং সুপার ডুপ্লেক্স গ্রেডগুলি আবার কঠিন এবং ভারী মেশিন এবং ধীর রাম গতির চাহিদা রয়েছে।
এই ক্ষেত্রে তাপ উত্তর নয়। একটি বড় ব্যাসার্ধ, একটি ভাল ম্যান্ড্রেল বা ধীর গঠন সাধারণত হয়। যদি কোনো সরবরাহকারী কোনো বিশেষ টুলিং ছাড়াই একটি টাইট-ব্যাসার্ধের স্টেইনলেস মোড়ের প্রতিশ্রুতি দেয়, আপনি কিছুতে স্বাক্ষর করার আগে ট্রায়াল বেন্ড রিপোর্টটি দেখতে বলুন।
ম্যান্ড্রেল, ডাই সেট এবং স্প্রিংব্যাক কন্ট্রোল
টুলিং মেশিন টনেজের চেয়ে অনেক বেশি বাঁকের গুণমান নির্ধারণ করে। চারটি উপাদান বেশিরভাগ দায়িত্ব বহন করে:
- বাঁক মারা. কেন্দ্ররেখা ব্যাসার্ধ সেট করে। আপনার প্রতি ব্যাসার্ধে একটি প্রয়োজন, প্রতি কোণে একটি নয়।
- বাতা মারা. নেতৃস্থানীয় শেষ আঁকড়ে ধরে. একটি জীর্ণ ক্ল্যাম্প ডাই স্লিপ হয়, এবং স্লিপিং ভাল পাইপকে স্ক্র্যাপে পরিণত করে।
- চাপ মারা. ট্র্যালিং সোজা সমর্থন করে এবং প্রায়শই টাইট বাঁকগুলিতে একটি ওয়াইপার ডাই দিয়ে যুক্ত করা হয়।
- ম্যান্ড্রেল প্লাগ, গঠিত বা বলের ধরন, একটি ম্যান্ড্রেল রড দ্বারা সংযুক্ত এবং একটি অনুগামী দ্বারা অবস্থান করা।
বল ম্যান্ড্রেলগুলি পাতলা-প্রাচীরের পাইপের সাধারণ পছন্দ কারণ প্রতিটি বল বাঁক অগ্রসর হওয়ার সাথে সাথে আর্কের ভিতরের অংশকে সমর্থন করে। অনুপাত কম হলে এবং বাঁক উদার হলে প্লাগ ম্যান্ড্রেল যথেষ্ট। ওয়াইপার অ্যালুমিনিয়াম এবং স্টেইনলেসে সবচেয়ে বেশি গুরুত্বপূর্ণ, যেখানে উপাদানটি স্পর্শক বিন্দুর আগে গুচ্ছ হয়ে যায়।
পাইপ ফ্যাব্রিকেশন মেশিনের জন্য একটি ক্রেতা চেকলিস্ট
আপনি উদ্ধৃতি তুলনা করার আগে, এই ছয়টি পয়েন্ট লিখিতভাবে রাখুন এবং প্রতিটি সরবরাহকারীকে পাঠান। উত্তরগুলি অ্যাসেম্বলার থেকে গুরুতর নির্মাতাদের আলাদা করবে।
- ব্যাসের বাইরে রেট করা হয়েছে এবং সেই ব্যাসের সর্বোচ্চ প্রাচীর বেধ, আলাদাভাবে বলা হয়েছে।
- ন্যূনতম বাঁক ব্যাসার্ধকে পাইপ ব্যাসের একাধিক হিসাবে প্রকাশ করা হয়, সেই ব্যাসার্ধে প্রাচীর পাতলা হওয়ার প্রত্যাশিত।
- কন্ট্রোল এক্সেস দেওয়া হয়েছে: একা বাঁকানো কোণ, বা বেন্ড অ্যাঙ্গেল প্লাস ফিড এবং ঘূর্ণন।
- আপনার নিজের দেওয়ালের বেধ সহ আপনার নিজের পাইপ গ্রেডের উপর একটি ট্রায়াল বাঁক অন্তর্ভুক্ত করা হয়েছে কিনা।
- ডাই এবং ম্যান্ড্রেল লিড টাইম, প্লাস অতিরিক্ত ক্ল্যাম্পের খরচ এবং প্রাপ্যতা মারা যায়।
- পরিষেবার প্রতিক্রিয়ার সময় এবং নিকটতম সহায়তা প্রকৌশলীর অবস্থান।
শিপইয়ার্ড এবং ড্রেজার কাজে কোল্ড বেন্ডিং
শিপইয়ার্ড পাইপ তৈরি একটি কম ভলিউম, উচ্চ বৈচিত্র্যপূর্ণ কাজ। একটি একক জাহাজ ব্যালাস্ট, বিলজ, জ্বালানি, লুব তেল, সমুদ্রের জল এবং হাইড্রোলিক সিস্টেম বহন করে, যার বোরের আকার DN25 থেকে DN400 পর্যন্ত চলে এবং পুরো পরিসর জুড়ে ছড়িয়ে ছিটিয়ে থাকা বাঁকানো কোণগুলি। অনেক স্পুল এক-অফ। এই অবস্থার অধীনে মেশিনের প্রকৃত সীমা তার সর্বোচ্চ ব্যাস নয়; এটি একটি ডাই সেট কত দ্রুত পরিবর্তন করা যায় এবং একটি নতুন প্রোগ্রাম কত দ্রুত সেট করা যায় তা হল।
অন্য দিকে ড্রেজিং সরঞ্জাম পয়েন্ট. একটি কাটার সাকশন ড্রেজারে সাকশন এবং ডিসচার্জ পাইপিং উচ্চ বেগে ঘষিয়া তুলিয়া ফেলিতে সক্ষম স্লারি বহন করে, তাই দেয়াল পুরু এবং সুরক্ষার বিষয়গুলি পরিধান করে। সেই পরিষেবাতে বাঁকগুলি সহনশীলতা বন্ধ করার জন্য গঠিত হয় কারণ ফিল্ড জয়েন্টে একটি অমিল মানে একটি সমাপ্ত স্পুল কাটা। একটি হেভি-ডিউটি মেশিন এবং একটি সঠিকভাবে মিলে যাওয়া ম্যান্ড্রেল সেট যা সেই স্পুলগুলিকে সহনশীলতার মধ্যে রাখে।
উভয় পরিবেশ একই অভ্যাসকে পুরস্কৃত করে: নমনকে একটি অপারেটরের অনুভূতির পরিবর্তে একটি নিয়ন্ত্রিত প্রক্রিয়া হিসাবে বিবেচনা করুন। দোকান মেঝে টুলিং যেমন  রুডার স্লারি ইনস্টলেশন প্ল্যাটফর্ম সামুদ্রিক প্রকৌশলে প্রপেলার ইনস্টলেশন প্ল্যাটফর্ম হল একটি নির্ভুল টুলিং সিস্টেম যা বিশেষভাবে বৃহৎ-স্কেল জাহাজ প্রোপালসিওর সমন্বিত সমাবেশের জন্য ডিজাইন করা হয়েছে... পণ্য দেখুন → একই যুক্তি অনুসরণ করে, একটি স্থিতিশীল, পুনরাবৃত্তিযোগ্য ভিত্তি প্রদান করে যাতে সারিবদ্ধকরণ এবং ফিট-আপ এক ইউনিট থেকে অন্য ইউনিটে সামঞ্জস্যপূর্ণ থাকে।
ক্রয় ঝুঁকি যা শুধুমাত্র ডেলিভারির পরে প্রদর্শিত হবে
সবচেয়ে সাধারণ ব্যর্থতা এমন একটি মেশিন নয় যা কম পারফর্ম করে। এটি এমন একটি মেশিন যা একটি আকার খুব ছোট নির্দিষ্ট করা হয়েছিল। বেশ কয়েকটি নিদর্শন প্রকল্প জুড়ে পুনরাবৃত্তি:
- ধারণক্ষমতা নামমাত্র সর্বোচ্চ ব্যাসে উদ্ধৃত করা হয়েছে কিন্তু সবচেয়ে পাতলা দেয়ালে, তাই প্রকৃত প্রাচীর বেধ আসার পর মেশিনটি স্টল হয়ে যায়।
- একটি দোকানে একক-অক্ষ নিয়ন্ত্রণ যা প্রতি সপ্তাহে কয়েক ডজন বিভিন্ন স্পুল চালায়।
- একটি ডাই সেট সরবরাহ করা হয়েছে, ডাই পরিবর্তনগুলিকে উত্পাদনের বাধাতে পরিণত করে।
- ট্রায়াল বাঁকগুলি ক্রেতার প্রকৃত উপাদানের পরিবর্তে নির্মাতার নমুনা পাইপের উপর চলে।
- খুচরা যন্ত্রাংশ, প্রশিক্ষণ বা অন-সাইট কমিশনিংয়ের বিষয়ে কোনও চুক্তি নেই।
এর প্রতিটি অর্ডারের আগে ঠিক করা সস্তা এবং পরে ব্যয়বহুল।
রক্ষণাবেক্ষণ এবং নিরাপদ অপারেটিং অভ্যাস
হাইড্রোলিক কোল্ড বেন্ডিং মেশিনগুলি শক্তিশালী, তবে তারা দূষিত তেল এবং জীর্ণ টুলিংয়ের জন্য ক্ষমাহীন। জলবাহী তরল পরিষ্কার রাখুন এবং সময়সূচী অনুযায়ী ফিল্টার পরিবর্তন করুন। প্রতি কয়েক হাজার বাঁকে পরিধানের জন্য ক্ল্যাম্প এবং প্রেসার ডাই পরিদর্শন করুন, কারণ একটি ডাই যেটি তার প্রোফাইল হারিয়েছে তা স্পষ্টতই ক্ষতিগ্রস্ত হওয়ার অনেক আগেই ডিম্বাকৃতি তৈরি করবে। সরলতার জন্য ম্যান্ড্রেল রডগুলি পরীক্ষা করুন, এবং কোনও টুলিং পরিবর্তনের পরে ম্যান্ড্রেল অবস্থান সেটিংস যাচাই করুন।
নিরাপত্তার দিক থেকে, সাইকেল চলাকালীন ডাই ক্লোজিং এরিয়া থেকে হাত পরিষ্কার রাখুন, যেখানে এটি লাগানো আছে সেখানে দুই হাতের নিয়ন্ত্রণ ব্যবহার করুন এবং মেশিনে চাপ থাকা অবস্থায় কখনই বাঁক অঞ্চলে পৌঁছাবেন না। রোলার স্ট্যান্ডে দীর্ঘ পাইপ সমর্থন করুন যাতে অপারেটর নিয়ন্ত্রণ প্যানেলের মতো একই সময়ে স্পুলের ওজনের সাথে লড়াই না করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
ঠান্ডা নমন সবসময় একটি mandrel প্রয়োজন হয়?
না। পুরু-প্রাচীরের পাইপের উদার বাঁকগুলি প্রায়শই অভ্যন্তরীণ সমর্থন ছাড়াই পরিষ্কারভাবে গঠন করে। একবার ব্যাস-থেকে-বেধের অনুপাত বেড়ে গেলে, একটি ম্যান্ড্রেল অর্থনৈতিক পছন্দ হয়ে ওঠে কারণ এটি পরে মেরামত করার পরিবর্তে কুঁচকে যাওয়া প্রতিরোধ করে।
ঠান্ডা নমন পাইপ ক্ষতি করতে পারে?
এটি মোড়ের বাইরের দেয়ালকে পাতলা করে এবং উপাদানটিকে কিছুটা শক্ত করে। উভয় প্রভাব ব্যাসার্ধ নির্বাচন, টুলিং এবং প্রক্রিয়া নিয়ন্ত্রণের মাধ্যমে অনুমানযোগ্য এবং পরিচালনাযোগ্য। অন্যদিকে, অনিয়ন্ত্রিত নমন স্ক্র্যাপ তৈরি করে।
আমার চারপাশে ডিজাইন করা উচিত সবচেয়ে ছোট ব্যাসার্ধ কি?
তিন ব্যাস হল রোটারি ড্র বাঁকানোর জন্য ব্যবহারিক মেঝে, এবং পাঁচটি ব্যাস টুলিং এবং থ্রুপুট থেকে অনেক বেশি দয়ালু। লেআউট অনুমতি দিলে, 5D এর কাছাকাছি ডিজাইন করুন এবং মেশিনটি দীর্ঘস্থায়ী হবে।
একটি ঠান্ডা নমন মেশিন বিতরণ করতে কতক্ষণ সময় নেয়?
স্ট্যান্ডার্ড হাইড্রোলিক মেশিনগুলি সাধারণত মাসের চেয়ে সপ্তাহের হয়, তবে কাস্টম ডাই এবং ম্যান্ড্রেল সেটগুলি প্রায়শই মেশিনের চেয়ে বেশি সময় নেয়। সমান্তরালভাবে টুলিং অর্ডার করুন, পরে নয়।
মেশিনের সাইজিং হল এমন সিদ্ধান্ত যা বিপরীত করা সবচেয়ে কঠিন এবং শুরুতে সঠিক হওয়া সবচেয়ে সহজ। আপনার সবচেয়ে বড় বোর, আপনার সবচেয়ে ভারী প্রাচীর এবং আপনার সবচেয়ে টাইট ব্যাসার্ধের কাজ করুন, তারপর নিশ্চিত করুন যে মেশিনটি 8 শতাংশের মধ্যে ডিম্বাকৃতি ধরে রাখতে পারে এবং একটি বাস্তব ট্রায়াল বেন্ডে ডিজাইনের ন্যূনতম ভিতরে প্রাচীর পাতলা করতে পারে। ক্রয় আদেশ বেরিয়ে যাওয়ার আগে এটি করুন এবং ছয় মাস পরে দোকানের ফ্লোর আপনাকে অবাক করবে না।
আপনি যদি প্রতিশ্রুতি দেওয়ার আগে ক্ষমতা এবং টুলিং সম্পর্কে দ্বিতীয় মতামত চান, আমাদের ইঞ্জিনিয়ারিং দলের সাথে যোগাযোগ করুন এবং আপনার পাইপ সময়সূচী এবং বাঁক তালিকা জুড়ে পাঠান।
-
ড্রেজিং ইকুইপমেন্ট ডিজাইনের উপর পরিবেশগত প্রবিধানের প্রভাব ব্যাখ্যা করা হয়েছে
-
-
 ড্রেজার হপার দরজার ধরন: নীচের দরজা, শঙ্কুযুক্ত ভালভ এবং স্প্লিট-হুল ডিসচার্জ
-
 ড্রেজার গ্যান্ট্রি ফাংশন এবং ডিজাইন: একটি TSHD ড্র্যাগ আর্মে লোড পাথ ব্যাখ্যা করা হয়েছে
-
 ড্রেজার ব্রিজ পুলি ব্লক রক্ষণাবেক্ষণ: পরিধান সীমা, গ্রীসিং এবং সময়সূচী
-
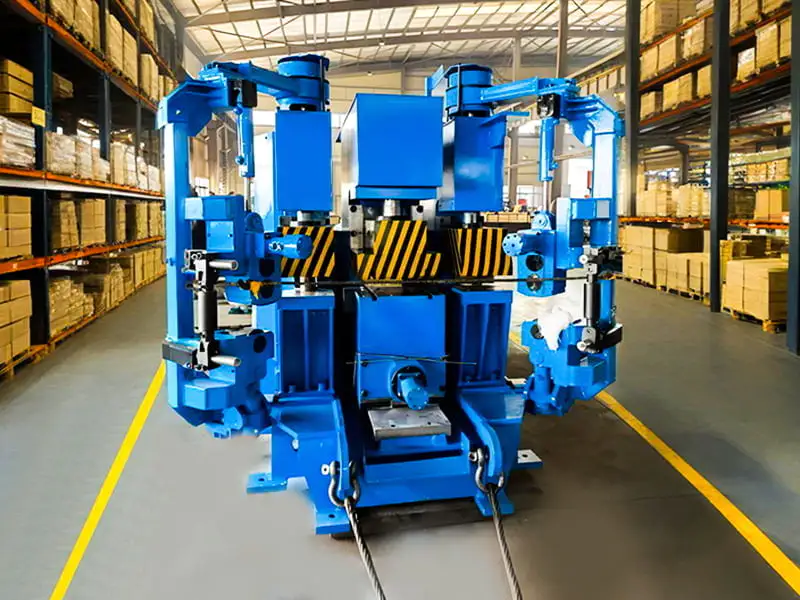 পাইপ তৈরির জন্য কোল্ড বেন্ডিং মেশিন: শিপইয়ার্ডের জন্য ক্রেতার গাইড
কপিরাইট 2025 Taizhou Sanyang Heavy Machinery Co., Ltd. সর্বস্বত্ব সংরক্ষিত অ-মানক ভারী যন্ত্রপাতি পণ্য প্রস্তুতকারক
উপরে ফিরে যান