

শঙ্কু পেষণকারী রক্ষণাবেক্ষণ টিপস: দৈনিক চেক, লাইনার, এবং লুব অন্তর
একটি জীর্ণ বাটি লাইনার খুব কমই একটি শঙ্কু পেষণকারী উপর ভুল হতে প্রথম জিনিস. পরিধানের ধরণটি দৃশ্যমান হওয়ার সময়, আসল কারণটি সাধারণত কয়েক মাস ধরে চলছে: ট্রাক থেকে একটি অফ-সেন্টার ফিড, একটি রিটার্ন তেলের তাপমাত্রা যা তার সীমা ছাড়িয়ে গেছে, বা একটি বদ্ধ সাইড সেটিং যা লোড পড়ার পরিবর্তে পণ্য বক্ররেখার জন্য সামঞ্জস্য করা হয়েছিল।
শঙ্কু পেষণকারী রক্ষণাবেক্ষণের সংক্ষিপ্ত সংস্করণটি হল: ফিডকে কেন্দ্রীভূত এবং চোক-ফেড রাখুন, এর সহনশীলতা ব্যান্ডের ভিতরে বন্ধ সাইড সেটিংটি ধরে রাখুন, লুব্রিকেটিং তেলকে পরিষ্কার এবং শীতল রাখুন, প্রতি শিফটে একই পাঁচটি রিডিং লগ করুন এবং পরিধানের অংশগুলি পরিমাপ করা পরিধানে প্রতিস্থাপন করুন একটি ক্যালেন্ডারের পরিবর্তে। বাকি সবকিছুই বিশদ, এবং বিশদটি হল নীচের বিভাগগুলি যা তুলে ধরেছে৷
প্রতিটি শিফট: পাঁচটি রিডিং লেখার মূল্য
বেশিরভাগ শঙ্কু পেষণকারী ব্যর্থতাগুলি উত্পাদন বন্ধ করার কয়েক সপ্তাহ আগে নিজেদের ঘোষণা করে। সমস্যা হল যে সতর্কতাটি গতকাল রেকর্ড করা সংখ্যার একটি ছোট আন্দোলন হিসাবে আসে, তাই এটি একটি প্রবণতার পরিবর্তে গোলমালের মতো দেখায়।
পাঁচটি এন্ট্রি সহ একটি একক শিফট লগ বেশিরভাগ ব্যর্থতার মোডকে কভার করে:
- প্রধান মোটর বর্তমান - পেষণকারী লোডের দ্রুততম উপলব্ধ সূচক।
- তৈলাক্তকরণ ফেরত তেল তাপমাত্রা - কষ্ট সহ্য করার দ্রুততম সূচক।
- লুব সিস্টেমের চাপ - আকস্মিক পরিবর্তন মানে সাধারণত একটি অবরুদ্ধ ফিল্টার বা ব্যর্থ পাম্প।
- সমন্বয় রিং এ কম্পন - একটি ভারসাম্যহীন বা উদ্ভট লোডের প্রথম চিহ্ন।
- ক্লোজড সাইড সেটিং (সিএসএস) - শিফটের শেষে পরিমাপ করা হয়, মাসে একবার নয়।
নীচের টেবিলের পরিসংখ্যানগুলিকে একটি প্রারম্ভিক রেফারেন্স হিসাবে বিবেচনা করুন এবং আপনার প্রস্তুতকারক আপনার মডেলের জন্য নির্দিষ্ট করা মানগুলির সাথে তাদের প্রতিস্থাপন করুন। তারপরে অ্যালার্ম পয়েন্টটি স্বাভাবিক ব্যান্ডের বাইরে মোটামুটি 10 থেকে 15 শতাংশ সেট করুন, তাই বন্ধ করার সময়ের পরিবর্তে প্রতিক্রিয়া করার সময় এখনও আছে।
| পড়া | সাধারণ কাজ ব্যান্ড | ট্রিগার বন্ধ করুন এবং পরিদর্শন করুন | কিভাবে পরিমাপ করা যায় |
|---|---|---|---|
| প্রধান মোটর বর্তমান | স্থিতিশীল, নেমপ্লেট রেটিং এর নিচে গড় | পরপর দুই শিফটের জন্য তার নিজস্ব বেসলাইনের উপরে 8 শতাংশের বেশি | কন্ট্রোল ক্যাবিনেট অ্যামিটার |
| লুব রিটার্ন তেলের তাপমাত্রা | 38 থেকে 50 ডিগ্রি সেলসিয়াস | 55 ডিগ্রি সেলসিয়াসের উপরে, বা 30 মিনিটের মধ্যে 10 ডিগ্রি বৃদ্ধি | তেল ট্যাংক থার্মোমিটার |
| লুব সিস্টেমের চাপ | প্রস্তুতকারকের উইন্ডোতে স্থির | ওঠানামা 0.05 MPa এর চেয়ে বেশি, বা হঠাৎ করে কমে যাওয়া | প্যানেল চাপ পরিমাপক |
| সমন্বয় রিং এ কম্পন | একই মাউন্টিং পয়েন্টে ফ্ল্যাট বেসলাইন | বেসলাইনের বিপরীতে 20 শতাংশ বা তার বেশি বৃদ্ধি | পোর্টেবল ভাইব্রেশন মিটার |
| ক্লোজড সাইড সেটিং | লক্ষ্যের প্লাস বা মাইনাস 2 মিমি এর মধ্যে | 5 মিমি বা তার বেশি প্রবাহ | সীসা শট বা অতিস্বনক গেজ |
ফিড কন্ট্রোল হল সবচেয়ে সস্তা রক্ষণাবেক্ষণ যা আপনি কখনও করবেন
একটি শঙ্কু পেষণকারী কোন কিছুই এক পাশ থেকে খাওয়ানো একটি মেশিনের চেয়ে দ্রুত আউট পরেন. যখন উপাদান বাটির একটি একক বিন্দুতে অবতরণ করে, তখন ক্রাশিং ফোর্স ম্যান্টেল এবং লাইনারগুলির একটি সেক্টরে কেন্দ্রীভূত হয়, প্রধান শ্যাফ্টটি অক্ষ থেকে দূরে ঠেলে যায় এবং বর্তমান ড্র অসম হয়ে যায়। সেই সেক্টরের লাইনারগুলি বাকি রিংয়ের তুলনায় দুই থেকে তিনগুণ দ্রুত পরতে পারে।
ফিক্সের জন্য শৃঙ্খলা ছাড়া আর কিছুই লাগে না:
- সম্পূর্ণ 360 ডিগ্রী কাছাকাছি ফিড. একটি ঘূর্ণায়মান বা দোদুল্যমান ফিড ডিস্ট্রিবিউটর হল আদর্শ সমাধান, এবং এটি বেশিরভাগ ইনস্টলেশনে একটি লাইনার সেটের মধ্যে নিজের জন্য অর্থ প্রদান করে।
- যখনই সার্কিট অনুমতি দেয় চোক-ফেড চালান। একটি চেম্বার যা পূর্ণ থাকে তা লাইনারগুলির পরিবর্তে উপাদানের বিছানার মাধ্যমে প্রভাব শক্তি শোষণ করে এবং এটি অনেক বেশি সামঞ্জস্যপূর্ণ পণ্যের আকার তৈরি করে।
- সর্বোচ্চ ফিড আকার সম্মান. ওভারসাইজ গলদা ভাঙ্গা না; তারা প্রধান খাদ বাঁক, লাইনার হাতুড়ি, এবং মোটর কারেন্ট স্পাইক.
- আপনি চূর্ণ করার আগে পর্দা. জরিমানা যা স্ক্রীনকে বাইপাস করে এবং চেম্বারে প্রবেশ করে গহ্বর প্যাক করে, পাওয়ার ড্র বাড়ায়, এবং কোনও দরকারী পণ্য তৈরি না করেই থ্রুপুট হ্রাস করে।
স্থির উৎপাদন চলাকালীন মোটর কারেন্ট কয়েক শতাংশের বেশি সুইং করলে, ক্রাশারটি দেখার আগে ফিডের ব্যবস্থাটি দেখুন।
লাইনার, ক্লোজড সাইড সেটিং এবং চেম্বার শেপ
ম্যাঙ্গানিজ লাইনারগুলি পরিধানের সাথে সাথে কাজ করে, যার অর্থ একটি নতুন সেট তার প্রথম 100 ঘন্টা বা তার পরে নরম থাকে। সেই ব্রেক-ইন পিরিয়ড হল যখন বেশিরভাগ প্রাথমিক বিকৃতি ঘটে, তাই একটি CSS যা প্রথম দিনে পুরোপুরি পরিমাপ করে প্রথম সপ্তাহের শেষে কয়েক মিলিমিটার বন্ধ হতে পারে।
তিনটি অভ্যাস চেম্বারকে নিয়ন্ত্রণে রাখে:
- একটি নতুন লাইনার সেটের প্রথম সপ্তাহের জন্য প্রতি শিফটের পরে CSS পরিমাপ করুন পরিধানের হার স্থির হয়ে গেলে, তারপর একটি সাপ্তাহিক সময়সূচীতে যান।
- অনুমান না করে পরিদর্শন করুন। অসম পরিধান সহ একটি লাইনার, মাউন্টিং প্রান্তে ফাটল, বা প্রস্তুতকারকের স্ক্র্যাপের সীমার নীচে অবশিষ্ট পুরুত্বকে টানতে হবে যদিও এটি এখনও চূর্ণ হয়।
- পণ্য বক্ররেখা দেখুন, শুধু টনেজ নয়। চেম্বারের জ্যামিতি পরিবর্তন হওয়ার সাথে সাথে সমাপ্ত গ্রেডেশন মোটা প্রান্তের দিকে সরে যায় এবং সূক্ষ্ম ভগ্নাংশটি দূরে চলে যায়। ওভারসাইজ রিটার্নে আকস্মিকভাবে লাফ দেওয়ার মানে হল চেম্বারের প্রোফাইল আকৃতির বাইরে চলে গেছে।
অমসৃণ পরিধান হল একটি লাইনার সেট তাড়াতাড়ি ব্যর্থ হওয়ার একক সবচেয়ে সাধারণ কারণ, এবং এটি প্রায় সবসময়ই একটি ধাতুবিদ্যা সমস্যার পরিবর্তে একটি খাওয়ানো বা CSS সমস্যা। আপনি যদি একটি কোয়ারি বা সামগ্রিক সার্কিটের জন্য একটি নতুন মেশিন নির্দিষ্ট করছেন, আমাদের 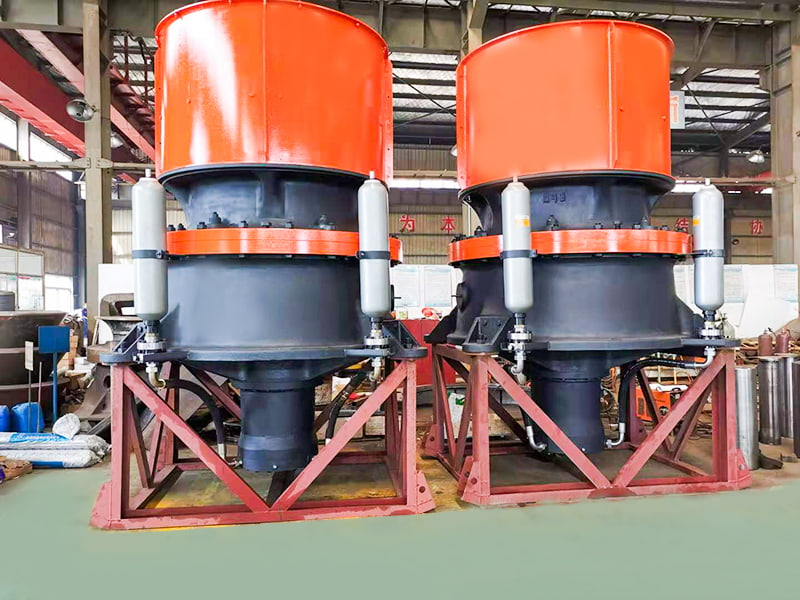 সেকেন্ডারি এবং টারশিয়ারি ক্রাশিংয়ের জন্য হাইড্রোলিক সামঞ্জস্য সহ শঙ্কু পেষণকারী জলবাহী স্রাব সামঞ্জস্য এবং ওভার-ট্র্যাম্প সুরক্ষা সহ হার্ড আকরিক থেকে ঘন উপাদান উত্পাদন করার জন্য একটি কঙ্কাকার চেম্বারে স্তরিত পেষণকারী ব্যবহার করে একটি শঙ্কু পেষণকারী। প্রাসঙ্গিক যখন লাইনার পরিধান, ফিড সেটআপ, এবং লুব্রিকেশন নির্ভরযোগ্যতা ব্যাপার. পণ্য দেখুন → পরিসরটি এমন চেম্বারগুলির চারপাশে তৈরি করা হয়েছে যা দীর্ঘ উত্পাদন রান জুড়ে তাদের প্রোফাইল ধরে রাখে এবং পরিধানের অংশগুলি একই বেসলাইন জ্যামিতির সাথে মিলে যায়।
তৈলাক্তকরণ: তেলের তাপমাত্রা, পরিচ্ছন্নতা এবং ফিল্টার
লুব্রিকেশন সার্কিট হল পেষণকারীর সঞ্চালন ব্যবস্থা, এবং প্রায় প্রতিটি বিপর্যয়কর ভারবহন ব্যর্থতা তেলে ছোট কিছু দিয়ে শুরু হয়: একটি ফিল্টার যা সময়মতো পরিবর্তন করা হয়নি, একটি শ্বাসযন্ত্র যা ট্যাঙ্কে ধুলো জমা দেয়, বা একটি তেল যা কখনও সান্দ্রতা গ্রেডে পৌঁছায়নি।
এই নীতিগুলিতে কাজ করুন:
- ম্যানুয়ালে ব্যবধানে ফিল্টার উপাদান পরিবর্তন করুন, এটি আটকে গেলে নয়। ফিল্টার জুড়ে একটি চাপের পার্থক্য ইতিমধ্যে একটি উপসর্গ, এবং তারপরে বাইপাসটি বিয়ারিংগুলিতে দূষিত তেল প্রেরণ করছে।
- ট্যাঙ্ক সিল রাখুন. ট্যাঙ্কের শ্বাস-প্রশ্বাস এবং এয়ার ফিল্টার পরীক্ষা করুন; ধুলো এবং তেলের মধ্যে একটি খোলা পথ অন্য রক্ষণাবেক্ষণের প্রচেষ্টাকে পরাজিত করবে।
- লোড করার আগে ওয়ার্ম আপ করুন। ঠাণ্ডা অবস্থায়, তেলটি সর্বনিম্ন অপারেটিং সান্দ্রতা না পৌঁছানো পর্যন্ত সঞ্চালন করুন। ঠান্ডা তেল দিয়ে লোডের নিচে একটি ক্রাশার শুরু করা একটি একক শিফটে একটি বিয়ারিং ধ্বংস করার কয়েকটি উপায়গুলির মধ্যে একটি।
- নিয়মিত তেলের নমুনা নিন। কণা গণনা এবং পরিধান ধাতব রিডিংগুলি আপনাকে বলে যে একটি তাপমাত্রা পরিমাপক কী করতে পারে না, এবং তারা একটি বিয়ারিং সেটের একটি ভগ্নাংশ খরচ করে।
জল এবং ধুলো প্রবেশের উপর, ধুলো সিল রিং এবং বাটির চারপাশে প্যাকিং ব্যবহারযোগ্য। জীর্ণ সিলিং পৃষ্ঠগুলি ক্ষয়কারী স্লারিকে উদ্ভট সমাবেশে প্রবেশ করতে দেয় এবং এর ফলে ক্ষতি অনেক পরে কম্পন এবং উচ্চ তেল তাপমাত্রা হিসাবে দেখা যায়।
যেখানে অনির্ধারিত ডাউনটাইম সাধারণত থেকে আসে
নীচের ব্যর্থতার কারণগুলি সমানভাবে বিতরণ করা হয় না। বেশিরভাগ গাছপালাগুলিতে, খাওয়ানোর অনুশীলন এবং চেম্বারের অবস্থা সমস্ত অপরিকল্পিত স্টপের অর্ধেকেরও বেশি জন্য দায়ী, যে কারণে এই নিবন্ধের পূর্ববর্তী বিভাগগুলি তাদের উপর ফোকাস করে।
- অসম ফিড বা চেম্বার প্যাকিং - 30%
- লাইনার এবং সিএসএস অব্যবস্থাপনা - 25%
- তেল দূষণ বা অতিরিক্ত গরম - 20%
- হাইড্রোলিক এবং ক্লিয়ারিং ফল্ট - 15%
- বোল্ট, সীল এবং অন্যান্য কারণ - 10%
ব্যবহারিক উপসংহার হল যে পাঁচটি অপরিকল্পিত স্টপের মধ্যে চারটি এমন জিনিসগুলির জন্য সনাক্তযোগ্য যা একটি শিফট টিম একটি একক প্রধান উপাদান প্রতিস্থাপন ছাড়াই প্রভাবিত করতে পারে৷
একটি রক্ষণাবেক্ষণ সময়সূচী যা আসলে অনুসরণ করা হয়
নীচের সময়সূচীটি দিনে দুটি শিফটে চলমান একটি মেশিনের জন্য লেখা হয়েছে। টনেজ এবং ধূলিকণার অবস্থা অনুযায়ী এটিকে সংকুচিত করুন বা প্রসারিত করুন, তবে অপারেশনের ক্রম অক্ষুণ্ণ রাখুন, কারণ একটি উষ্ণ মেশিনের উপর নির্ভরশীল চেকগুলি শাটডাউন পরিষ্কার শুরু হওয়ার আগে অবশ্যই ঘটতে হবে।
- প্রতিটি শিফট: রেকর্ড বর্তমান, তেল তাপমাত্রা, তেল চাপ, কম্পন এবং CSS; উদ্ভট এ অস্বাভাবিক শব্দ শুনুন; নিশ্চিত করুন যে ফিড কেন্দ্রীভূত।
- সাপ্তাহিক: ট্র্যাম্প ধাতু এবং লাইনার টুকরা জন্য স্রাব বেল্ট পরিদর্শন; সঠিক চাপের জন্য ক্ল্যাম্পিং বোল্ট এবং সমন্বয় রিং লকিং সিলিন্ডার পরীক্ষা করুন; তেল নিঃশ্বাস পরিষ্কার করুন।
- মাসিক: একটি তেল নমুনা নিন; সম্পূর্ণ পরিধির চারপাশে লাইনারের বেধ পরিদর্শন করুন; হাইড্রোলিক অ্যাকিউমুলেটর প্রি-চার্জ যাচাই করুন; প্রবেশের জন্য ধুলো সীল পরীক্ষা করুন।
- ত্রৈমাসিক: সকেট লাইনার, উদ্ভট বুশিং ক্লিয়ারেন্স এবং গিয়ার ব্যাকল্যাশ পরীক্ষা করুন; ফিল্টার উপাদান প্রতিস্থাপন; তাপমাত্রা এবং চাপ যন্ত্রের ক্রমাঙ্কন যাচাই করুন।
- বার্ষিক বা লাইনার পরিবর্তনে: প্রধান শ্যাফ্ট, থ্রাস্ট বিয়ারিং এবং ফাটলের জন্য ফ্রেম পরিদর্শন করুন; ফাউন্ডেশন বোল্ট এবং গ্রাউটিং পরীক্ষা করুন; কাজের সময় বিরক্ত সমস্ত সীল পুনর্নবীকরণ.
কোন কাজ যা একটি উত্পাদন স্টপে নির্ধারিত করা যাবে না করা হবে না. ত্রৈমাসিক পরিদর্শনকে একটি পরিকল্পিত লাইনার পরিবর্তনের পরিবর্তে একটি সুবিধাজনক উইন্ডোর জন্য অপেক্ষা করুন যা কখনই আসে না।
পাঁচটি ভুল যা ক্রাশার জীবনকে ছোট করে
- একটি পণ্য সমস্যা ঠিক করতে CSS সামঞ্জস্য করা। প্রথমে চেম্বার বা পর্দা পরিবর্তন করুন; সেটিংটি একটি লোড প্যারামিটার, গ্রেডেশন ডায়াল নয়।
- ক্ষমতা বাঁচাতে ক্ষুধার্ত চেম্বার চালানো। একটি আংশিকভাবে ভরা গহ্বর সরাসরি লাইনার এবং প্রধান শ্যাফটে প্রভাব স্থানান্তর করে।
- একবারে লাইনার পরিবর্তন করা। একটি জীর্ণ লাইনের সাথে একটি নতুন লাইনার মেশানো চেম্বারের প্রোফাইলকে বিকৃত করে এবং অফ-স্পেক পণ্য তৈরি করে।
- একটি ধীর তাপমাত্রা বৃদ্ধি উপেক্ষা. দুই সপ্তাহ ধরে একটি 5 ডিগ্রী ড্রিফ্ট আপনাকে কিছু বলছে, উষ্ণ বিকেল নয়।
- একা দামে পরিধান যন্ত্রাংশ কেনা. ম্যাঙ্গানিজ গ্রেড, প্রোফাইলের সঠিকতা এবং মাউন্টিং মাত্রা নির্ধারণ করে যে একটি লাইনার 900 ঘন্টা বা 2,500 ঘন্টা স্থায়ী হয় কিনা।
Taizhou Sanyang Heavy Machinery হল একটি অ-মানক ভারী যন্ত্রপাতি প্রস্তুতকারক যা ড্রেজিং সরঞ্জাম, মেরিন শ্যাফ্ট এবং রাডার সিস্টেম, পাইল ড্রাইভিং হাইড্রোলিক ক্ল্যাম্প এবং খনির যন্ত্রপাতি জুড়ে কাজ করে। একই বানোয়াট এবং পরিদর্শন শৃঙ্খলা যা এই পণ্যগুলিতে প্রযোজ্য ক্রাশার পরিধান অংশগুলিতে প্রযোজ্য: কোম্পানির প্রোফাইল প্রতিটি অর্ডারের পিছনে উত্পাদন এবং পরীক্ষার ক্ষমতা বর্ণনা করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
কত ঘন ঘন বন্ধ পাশ সেটিং চেক করা উচিত?
একটি নতুন লাইনার সেটের প্রথম সপ্তাহে প্রতি শিফটের পরে, তারপরে পরিধানের হার স্থিতিশীল হলে সাপ্তাহিক। যে কোনো সময় পণ্যের গ্রেডেশন পরিবর্তন হয়, অন্য কিছু স্পর্শ করার আগে সেটিংস পরিমাপ করুন।
কোন তেলের তাপমাত্রা শঙ্কু পেষণকারীর জন্য খুব বেশি?
অনেক মেশিন 38 থেকে 50 ডিগ্রি সেলসিয়াসের মধ্যে আরামে চলে। 55 ডিগ্রির উপরে টেকসই অপারেশন, বা একটি একক শিফটের মধ্যে দ্রুত বৃদ্ধি, একটি বিয়ারিং, একটি ব্লক করা কুলার বা একটি ফিল্টার যা বাইপাস করা হয় তা নির্দেশ করে।
একটি লাইনার প্রতিস্থাপন প্রয়োজন হলে আমি কিভাবে জানব?
পরিধির চারপাশে বেশ কয়েকটি পয়েন্টে অবশিষ্ট বেধ পরিমাপ করুন এবং প্রস্তুতকারকের স্ক্র্যাপের সীমার সাথে তুলনা করুন। অসম পরিধান, প্রান্ত ক্র্যাকিং বা একটি বিকৃত চেম্বার প্রোফাইল পুরুত্ব সীমা পৌঁছানোর আগে প্রতিস্থাপন সমর্থন করে।
একটি শঙ্কু পেষণকারী চোক খাওয়ানো ছাড়া চালানো যাবে?
এটি কিছু গৌণ এবং তৃতীয় সার্কিটে হতে পারে, কিন্তু প্রতি কিলোওয়াট থ্রুপুট কমে যায় এবং লাইনার পরিধান কম অনুমানযোগ্য হয়ে ওঠে। যেখানে সার্কিট এটির অনুমতি দেয়, একটি পূর্ণ চেম্বার আরও ভাল আকৃতি এবং দীর্ঘ লাইনার জীবন প্রদান করে।
সবচেয়ে গুরুত্বপূর্ণ যে অভ্যাস
শঙ্কু পেষণকারী রক্ষণাবেক্ষণ মেরামতের একটি তালিকা নয়। এটি ধারাবাহিকভাবে নেওয়া পরিমাপের একটি সংক্ষিপ্ত তালিকা যাতে একটি প্রবণতা ভেঙে যাওয়ার আগে দৃশ্যমান হয়। পাঁচটি রিডিং বেছে নিন, প্রতিটি শিফটে সেগুলি লিখুন এবং পরবর্তী অপরিকল্পিত স্টপের পরিবর্তে এখনই ট্রিগার পয়েন্ট সেট করুন।
আপনি যদি আপনার নির্দিষ্ট মেশিন, ডিউটি চক্র এবং ফিড উপাদানের চারপাশে তৈরি একটি রক্ষণাবেক্ষণ চেকলিস্ট চান, আমাদের প্রকৌশল দল আপনার চেম্বারের সাথে মেলে এমন পরিধান অংশের রেফারেন্সের সাথে একত্রিত করতে পারেন।
-
ড্রেজিং ইকুইপমেন্ট ডিজাইনের উপর পরিবেশগত প্রবিধানের প্রভাব ব্যাখ্যা করা হয়েছে
-
-
 ড্রেজার হপার দরজার ধরন: নীচের দরজা, শঙ্কুযুক্ত ভালভ এবং স্প্লিট-হুল ডিসচার্জ
-
 ড্রেজার গ্যান্ট্রি ফাংশন এবং ডিজাইন: একটি TSHD ড্র্যাগ আর্মে লোড পাথ ব্যাখ্যা করা হয়েছে
-
 ড্রেজার ব্রিজ পুলি ব্লক রক্ষণাবেক্ষণ: পরিধান সীমা, গ্রীসিং এবং সময়সূচী
-
 পাইপ তৈরির জন্য কোল্ড বেন্ডিং মেশিন: শিপইয়ার্ডের জন্য ক্রেতার গাইড
কপিরাইট 2025 Taizhou Sanyang Heavy Machinery Co., Ltd. সর্বস্বত্ব সংরক্ষিত অ-মানক ভারী যন্ত্রপাতি পণ্য প্রস্তুতকারক
উপরে ফিরে যান